


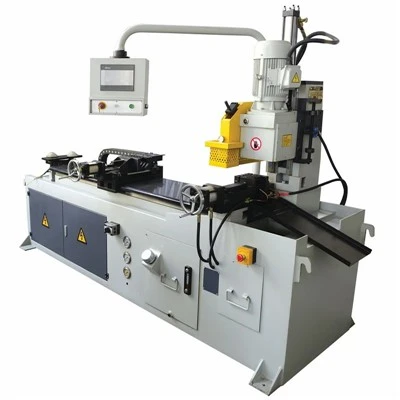
Máy cưa thanh
-Máy cưa thanh công nghiệp hạng nặng
Được thiết kế để sản xuất nhiều-ca liên tục trong các môi trường gia công kim loại đòi hỏi khắt khe, máy cưa phôi công nghiệp này mang lại-độ chính xác cao, các đường cắt thẳng trên thép cacbon rắn, thép hợp kim, thép không gỉ và các thanh titan. Được chế tạo xung quanh đế bằng gang Meehanite-giảm căng thẳng, trọng lượng máy nặng (3.200 kg đến 8.500 kg) làm giảm các sóng hài cắt tần số cao-để ngăn ngừa sứt mẻ vi mô-răng sớm. Các ngàm kẹp thủy lực kép đồng thời kẹp chặt cả hai mặt của rãnh cắt để loại bỏ sự dịch chuyển vật liệu, trong khi chất làm mát ngập cổng-trực tiếp nhắm vào giao diện thoát dẫn hướng lưỡi chính xác để kiểm soát sự giãn nở nhiệt trên các mặt cắt-có đường kính{13}}lớn.
Thông số kỹ thuật
|
tham số |
Phạm vi / Giá trị đặc điểm kỹ thuật |
|
Công suất cắt tối đa (tròn) |
300 mm – 800 mm |
|
Công suất cắt tối đa (Hình chữ nhật) |
600x400mm – 1000x600mm |
|
Kích thước lưỡi |
41 x 1,3 mm đến 67 x 1,6 mm |
|
Động cơ truyền động chính |
7,5 kW – 18,5 kW (Biến tần điều khiển bằng vectơ{2}}) |
|
Tốc độ lưỡi |
15 – 120 m/phút (Tần số biến đổi vô cấp) |
|
Áp suất hệ thống thủy lực |
4 – 6 MPa (Van tỷ lệ có thể điều chỉnh) |
|
Đột quỵ cho ăn (Chỉ số đơn) |
500 mm (Tự động{1}}lập chỉ mục nhiều-hành trình lên tới 2000 mm) |
|
Trọng lượng máy |
3.200kg – 8.500kg |
Các tính năng chính
Hướng dẫn dọc cột đôi{0}}cột cứng:Các cột kết cấu thép có tường dày, được mài chính xác và được mạ crom cứng- đến dung sai bề mặt 0,02 mm, duy trì độ vuông góc tuyệt đối của lưỡi trong quá trình cắt xuyên sâu các phôi hợp kim nặng.
Vector-Truyền động cánh điều khiển:Hộp số hành tinh kết hợp với bộ truyền động biến tần AC mô-men xoắn-cao khớp chính xác tốc độ bề mặt lưỡi dao với độ cứng vật liệu, ngăn chặn sự sụt giảm mô-men xoắn-khi tải-nặng.
Hệ thống căng dây thủy lực:Mạch thủy lực được hỗ trợ bởi bộ tích lũy-tích hợp tác dụng một lực căng không đổi 250 N/mm² vào bánh xe không tải, hấp thụ độ giãn dài do nhiệt của lưỡi dao trong quá trình sản xuất kéo dài.
Quản lý Swarf tự động:Băng tải phoi-loại cạp tích hợp chạy bên dưới giường cắt giúp ngăn ngừa sự tích tụ phoi và chất làm mát đọng lại trong quá trình vận hành kết cấu thép có bước tiến cao.
Cảm biến chiều cao vật liệu không tiếp xúc:Cảm biến quang điện tử đo chiều cao thanh thô trước hành trình tiếp cận, loại bỏ thời gian-cắt khí và tối ưu hóa thời lượng chu kỳ.
Quy trình làm việc
Đang tải và lập chỉ mục:Thanh nguyên liệu thô được đưa qua bàn lăn-hạng nặng vào vùng kẹp; tự động{1}}các thị giác lập chỉ mục kẹp vật liệu và định vị vật liệu đó dựa vào điểm dừng chiều dài cơ học trong phạm vi dung sai cộng{2}}âm 0,2 mm.
Kẹp vật liệu:Các ngàm thủy lực chính phía trước và phía sau đóng đồng thời, cố định thanh ở cả hai bên của đường cắt để tránh bị kẹp và rung khi quá trình cắt kết thúc.
Cách tiếp cận và cảm nhận:Đầu cưa hạ xuống nhanh chóng ở chế độ di chuyển ngang nhanh-cho đến khi lưỡi cưa nằm cách bề mặt phôi 2 mm, tự động chuyển sang tốc độ tiến dao cắt đã lập trình.
Thực hiện cắt:Dải có đầu nhọn bi{0}}kim loại hoặc cacbua- xuyên qua vật liệu dưới điều khiển áp suất cấp liệu thủy lực vòng-đóng, liên tục làm sạch phoi thông qua vòi phun làm mát áp suất-cao.
Rút lại & Đặt lại:Sau khi đột phá, lưỡi dao dừng lại, rút lại theo chiều dọc 10 mm, nhả ngàm và chu kỳ lập chỉ mục tự động tiếp theo bắt đầu.
Ứng dụng
Trung tâm dịch vụ thép:Sản xuất có-khối lượng lớn, nhiều{1}}cắt các thanh thép kết cấu, vòng carbon và cụm hoa hình chữ nhật để phân phối thương mại.
Cửa hàng rèn:Phân chia các phôi thép hợp kim nặng và thép công cụ trước khi thực hiện các hoạt động rèn-búa hoặc máy ép thủy lực.
Sản xuất linh kiện hàng không vũ trụ:Lập biên dạng chính xác các siêu hợp kim niken cao, Inconel và thanh titan với các yêu cầu nghiêm ngặt về tính toàn vẹn luyện kim.
Sản xuất hệ thống truyền động ô tô:Tốc độ cao-làm trống trục truyền động, phôi trục và khớp lái từ các thanh thép cán.
Dụng cụ & Cấu hình
Lựa chọn lưỡi: Compatible with bi-metal M42/M51 blades for general alloy steels and specialized multi-chip carbide-tipped band saws for high-hardness materials (>HRC 45).
Bàn lăn đầu vào và đầu ra:Băng tải con lăn cố định hoặc chạy bằng mô-đun có sẵn với các bước tăng 2 mét, được trang bị các điểm dừng đo chiều dài cơ học hoặc bộ mã hóa DRO kỹ thuật số.
Thiết bị cắt bó:Các phụ kiện kẹp thủy lực dọc-bấm trên cùng được định cấu hình để cắt nhiều-thanh đồng thời các vòng hoặc ống có đường kính nhỏ hơn.
Hệ thống bôi trơn sương mù:Tùy chọn Bôi trơn số lượng tối thiểu (MQL) có sẵn cho các hoạt động làm khô chip-, giảm chi phí xử lý chất làm mát và các bước làm sạch thứ cấp.
Tùy chỉnh
Đột quỵ cho ăn kéo dài:Logic đa lập chỉ mục tùy chỉnh được tích hợp vào PLC để tự động cắt các thanh có chiều dài vượt quá phạm vi máy tiêu chuẩn.
Tích hợp sắp xếp tự động:Các mô-đun đồng bộ hóa để liên kết máng xả của cưa với thùng phân loại phía sau, bộ xử lý robot hoặc cân cân.
Kỹ thuật điện áp đặc biệt:Tủ điều khiển điện được thiết kế tuân thủ các tiêu chuẩn an toàn khu vực, bao gồm thông số kỹ thuật UL/CSA và điện áp nguồn công nghiệp cụ thể (480V / 60Hz hoặc 575V).
Chất lượng & Kiểm tra
Các khung kết cấu trải qua quá trình ủ nhiệt ở 600 độ sau khi hàn để loại bỏ ứng suất dư bên trong trước khi doa dây chuyền CNC chính xác. Mọi máy đã lắp ráp đều phải trải qua quá trình kiểm tra chạy khô liên tục trong 72-giờ{11}}bắt buộc, sau đó là cắt thử trực tiếp trên thanh thép rèn 4140 400 mm. Độ vuông góc, độ phẳng và độ song song trên mặt cắt được xác minh bằng giao thoa kế laser, đảm bảo độ lệch tối đa duy trì dưới 0,1 mm trên 100 mm chiều cao cắt. Các quy trình quản lý chất lượng ISO 9001 chi phối việc kiểm tra vật liệu đầu vào, thử nghiệm cụm lắp ráp phụ và xác nhận an toàn điện cuối cùng.
Câu hỏi thường gặp
Hỏi: Làm thế nào để máy ngăn chặn hiện tượng trôi lưỡi khi cắt các thanh thép hợp kim có đường kính lớn{0}}cao{1}}?
Đáp: Độ lệch của lưỡi dao được giảm thiểu thông qua thanh dẫn hướng dọc-cột đôi cứng nhắc, hạt dao dẫn hướng cacbua áp dụng ổn định ngang gần với điểm cắt và điều chỉnh cấp liệu thủy lực vòng-đóng giúp tự động điều chỉnh tốc độ cấp liệu khi gặp phải sự không nhất quán của vật liệu bên trong.
Hỏi: Tổn hao do mài mòn điển hình là gì và nó tiết kiệm chi phí vật liệu như thế nào?
Đáp: Độ dày lưỡi dao tiêu chuẩn dao động từ 1,3 mm đến 1,6 mm, dẫn đến chiều rộng rãnh cắt hẹp khoảng 1,5 mm đến 1,8 mm. Biên dạng rãnh-mỏng này bảo toàn các nguyên liệu thô đắt tiền như titan và thép công cụ so với các phương pháp cưa hoặc cắt nguội truyền thống.
Hỏi: Máy cưa có thể tích hợp vào đường cắt-theo-chiều dài tự động hiện có không?
Đ: Vâng. Hệ thống điều khiển PLC của Siemens có các giao thức bắt tay I/O kỹ thuật số tiêu chuẩn và các cổng giao tiếp Ethernet, cho phép tích hợp liền mạch với các giá lưu trữ vật liệu ngược dòng và robot xử lý hoặc gỡ bavia phía sau.
Hỏi: Cần phải bảo trì những gì để đảm bảo độ chính xác cắt nhất quán trong quá trình vận hành nhiều{0}}ca?
Đáp: Bảo trì hàng ngày bao gồm kiểm tra độ mòn của các thanh dẫn hướng lưỡi cacbua, làm sạch phoi khỏi băng tải phoi, kiểm tra nồng độ chất làm mát và làm sạch cảm biến quang học. Kiểm tra hàng tuần tập trung vào mức chất lỏng thủy lực, độ căng của bàn chải dây và kiểm tra dây đai truyền động.
Hỏi: Thời gian chuẩn bị tiêu chuẩn để thay thế các bộ phận bị mòn như thanh dẫn hướng và xi lanh căng là bao lâu?
Trả lời: Các bộ phận bị mài mòn thông thường, bao gồm miếng đệm cacbua, bàn chải dây, dây đai truyền động và vòng đệm thủy lực, được lưu kho tại địa phương tại các trung tâm phân phối khu vực để gửi đi trong vòng 24 giờ. Các bộ phận kết cấu hoặc điện quan trọng được vận chuyển trực tiếp từ kho của nhà máy.
Hỏi: Khóa liên động an toàn nào được tích hợp vào vỏ để bảo vệ người vận hành?
A: Công tắc an toàn khóa liên động ngăn chặn hoạt động của lưỡi dao khi cửa ra vào mở. Van giảm áp thủy lực ngăn chặn sự cố kẹp nghiêm trọng khi mất điện và nút nhấn dừng khẩn cấp được bố trí ở cả bảng điều khiển và vùng xả.
Chú phổ biến: máy cưa thanh, nhà sản xuất máy cưa thanh Trung Quốc, nhà cung cấp, nhà máy
Một cặp
Máy cưa nhiều biên dạngTiếp theo
Máy cưa hồ sơ kim loạiBạn cũng có thể thích



Gửi yêu cầu